

運転中のロータリーキルンの回転と内部の有害廃棄物の摩擦と機械的ストレスのため、耐火レンガは炉体の膨張係数に応じて一定の膨張スペースを確保する必要がある。耐火レンガ耐火レンガは、石積み中に自らを補強し、内部は平らで滑らかで、段差がなく、無傷である必要があります。この目的のために、石積み工事の要点を厳密に制御し、石積み方法を最適化することで、耐火レンガの薄化率を減らすことができます。最適化された石積み方法には、次のものが含まれます。
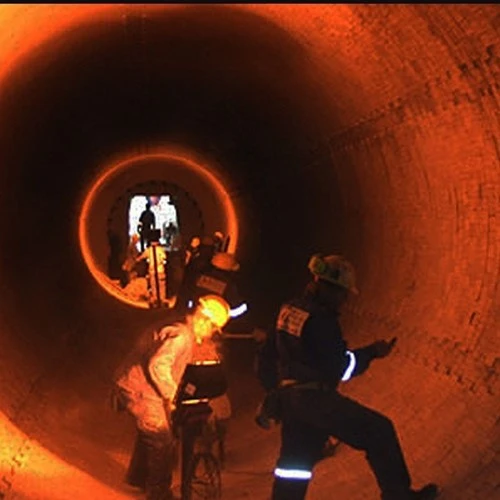
(1)中心点校正:水準器と下げ振りを使用して3点を特定し、円筒の2つの軸中心線を確認すると同時に、5つの円周基準線と真円度を特定して円筒の中心を校正します。円筒の中心を基準とした石積みは、円筒の変形を効果的に検出し、石積み中に耐火レンガの環状隙間が均一であることを保証します。
(2)パターンの組積工法を選択する:組積工法では、水平方向のレンガの継ぎ目を軸の交互組積工法で交互に配置します。これにより、耐火レンガの各リングの相対的な滑りの一貫性が効果的に低下し、耐火レンガの局所的な応力が軽減され、レンガの角が損傷する可能性が低くなります。組積工法では、モルタルの充填量が不十分な方法を選択しないでください。この組積工法では、レンガの継ぎ目が一貫して曲がりやすくなり、耐火レンガが互いに滑り合うときに局所的な応力が大きくなり、耐火レンガの局所的な角が損傷する可能性が高くなります。
(3)予備伸縮継手:耐火レンガは高温で焼結した成形耐火物の一種ですが、実際の生産・運用時には熱によりある程度膨張します。「廃棄センター」の積上げ工程では、耐火レンガ5輪ごとに周方向に約1メートルの5mmの伸縮継手を設置し、耐火レンガの熱膨張を逃がし、耐火レンガ間のはみ出しや破損を軽減します。
(4)レンガ積みにハンマーを使用することは厳禁です。耐火レンガは高温で焼成されるため、硬いものの脆く、硬い材料の衝撃に耐えられません。木製ハンマーやゴムハンマーなどの柔軟な工具を使用して積む必要があります。レンガ積みにハンマーを使用する必要がある場合は、耐火レンガに直接接触して損傷しないように、木の板で緩衝する必要があります。
(5)ロックブロック:
a. 耐火レンガの積み上げはリング状に行われます。積み上げ作業は同日に完了する必要があります。レンガの固定と仕上げの作業のリング全体を途中で中断してはなりません。そうしないと、凝固時間が一定でないため、泥が押しつぶされてしまいます。
b. 設計寸法の耐火レンガを実際に積み上げる場合、耐火モルタルの厚さ偏差と耐火レンガの許容偏差サイズにより、積み上げの最後の部分には加工レンガを使用する必要があります。通常、最後の 3 ~ 5 個の耐火レンガの位置から見積もりを開始し、最後の耐火レンガの適切なサイズを探します。
c. 加工レンガを固定レンガに使用する場合、加工サイズが原寸の 50% 未満の場合、原寸レンガの構造が変化し、実際の強度に影響を与える可能性があります。また、ロータリーキルンの回転中に大きな力が加わり、圧力に耐えられずに破損する可能性があり、耐火レンガの完全性に影響を与え、脱落や崩壊などの安全上のリスクを引き起こします。そのため、一般的には、レンガの各円に 2 個を超える加工レンガが出現してはなりません。加工耐火レンガの長さは、原寸耐火レンガの 50% 以上、厚さは原寸耐火レンガの 80% 以上である必要があります。2 個の加工レンガが必要な場合は、1 個または 2 個の全レンガの両側に敷く必要があり、2 個の加工レンガを隣接して敷くことはできません。窯全体の最後の固定レンガは細かく加工する必要があり、鋳物だけでレンガを固定することは固く禁じられていますが、最後の固定レンガは鋳物で固定することができます。固定レンガはしっかりしていて、ずれてはいけません。
耐火レンガの積み上げ工程と方法を最適化することで、回転窯における耐火レンガの積み上げ品質が効果的に向上し、耐火レンガの稼働効率が向上します。 積み上げ工程では、合格した耐火レンガのみを厳密に使用し、角が割れたり割れたりした不良レンガの使用は固く禁じられています。 耐火レンガの隙間に危険廃棄物が浸食されるのを防ぐため、危険廃棄物焼却回転窯の建設には花積み工法が採用され、積み上げにはゴムハンマーが使用され、耐火レンガへの強い衝撃が軽減されます。 耐火レンガ自体の熱膨張に合わせて伸縮目地が確保され、強い力で耐火レンガが壊れるのを効果的に防ぎます。レンガを固定する際には、最終的に加工されるレンガのサイズが適切であることを確認するための測定が行われ、大きすぎるサイズによる環状圧力の増加や、小さすぎるサイズによる環状緩みが発生し、石積みの全体構造に影響が及ぶことがないようにします。


