

セラミックファイバーモジュールは、ニードルパンチで紡績したセラミックファイバーブランケットを折り畳んで継続的に圧縮して嵩密度 200 ~ 240 kg/m3 にすることによって製造されるプレハブ式耐火断熱ブロックであり、1050 度から 1430 度で稼働する工業炉のライニング用に埋め込まれた耐熱合金アンカーを使用して設計されています。結合ストラップが切断された後に横方向のブランケット減圧によって熱収縮ギャップを排除するように特別に設計されており、工場で圧縮されたモジュールが従来の多層レンガとキャスタブル構造を置き換え、炉の壁の重量を 70% 以上削減し、設置速度を最大 3 倍加速します。
未加工の繊維ブランケットは高温ガスの速度侵食に弱く、複雑な労働集約的なピンとワッシャーの吊り下げが必要ですが、プレハブモジュールはモノリシックで接合部のないホットフェイス断熱層を提供します。ただし、熱効率とライニングの寿命は、正しい動作温度分類の選択、アンカー合金の冶金とシェル界面温度の適合、および圧縮密度の最適化に厳密に依存します。このエンジニアリング ガイドでは、分類化学、アンカー システムの仕組み、寄木細工と兵士のレイアウト、中国の工場からの直接調達仕様について概説します。
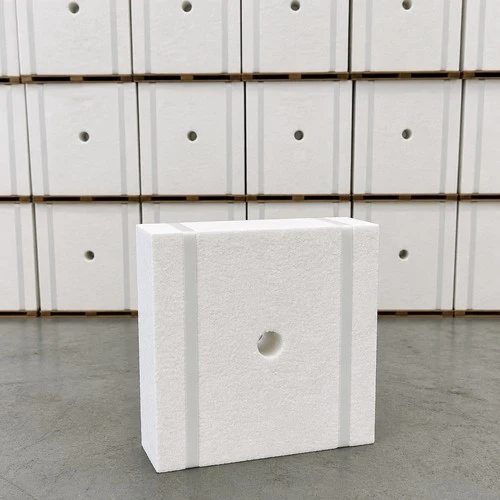
工場で製造されたセラミックファイバーモジュールの構造
工業グレードのモジュールを製造するには、高温での自然な繊維の収縮を相殺するために精密な事前圧縮が必要です。
連続予圧機構:自動組立中に、連続セラミックファイバーブランケットはアコーディオン方式で標準寸法 (通常は 300x300 mm または 600x300 mm、厚さ 150 ~ 300 mm) に折り畳まれます。ブロックは、一時的なプラスチックストラップまたはボール紙のサイドパネルで固定される前に、折り目の方向に 15% ~ 20% 油圧で圧縮されます。炉殻に取り付けてバンドを切断すると、圧縮された繊維が横方向に拡張し、隣接するモジュールに対してバネ仕掛けのしっかりとしたシールを形成し、熱サイクル中に接合部の隙間をシールします。
統合された構造アンカー:直火にさらされる外部スタッド システムとは異なり、モジュラー アンカーはファイバー ブロックのコールドフェイス半分の奥深くに埋め込まれたままとなり、直接放射熱から保護されます。機械的要件に応じて、セラミックファイバーモジュール工場は、スチールシェル上の溶接済みスタッドに直接ロックする中央バタフライクリップ、サイドスライドガイドチューブ、またはコーナーアングルブラケットを提供します。
温度グレードと化学配合
セラミックファイバーモジュールは、最大連続使用限界と化学純度に従って分類されます。
1. 標準グレード (STD) および高純度グレード (HP) - 1260 度の評価
化学組成:Al2O3 44% ~ 46%、SiO2 51% ~ 53%、Fe2O3<= 1.0% (STD) or <= 0.2% (HP)
連続動作温度:1050度まで
永久直線収縮 (1000 度で 24 時間浸漬): <= 2.5%
典型的な産業用途:熱処理炉、セラミックシャトルキルン壁、鍛造炉カバー、石油化学ヒーター対流部。
2. 高アルミナグレード (HA) - 1360 度評価
化学組成:Al2O3 52% ~ 55%、SiO2 44% ~ 47%、Fe2O3<= 0.2%
連続動作温度:1200度まで
永久直線収縮 (1100 度で 24 時間浸漬): <= 3.0%
典型的な産業用途:製鋼圧延機の加熱炉屋根、トンネルキルンの焼成帯、高温焼却炉の煙道。
3. ジルコニア安定化グレード (HZ) - 1430 度評価
化学組成:ZrO2 15%~17%、Al2O3 35%~40%、SiO2 48%~50%
連続動作温度:1350度まで
永久直線収縮 (1350 度で 24 時間浸漬): <= 3.0%
典型的な産業用途:高温の石油化学分解炉、鍛造浸漬ピット、還元性または軽度の腐食性燃焼排ガスを含む雰囲気。
密度の選択: 200 対 . 220 対 . 240 kg/m3
正しいモジュール密度を選択すると、熱伝導率と炉のガス浸食に対する機械的抵抗のバランスが取れます。
200 kg/m3 (軽量熱効率):中程度の温度で最も低い熱伝導率を実現します (400 度で 0.12 W/(m・K)、800 度で 0.20 W/(m・K))。燃料削減が最優先事項である静的炉の側壁および低速保持オーブンに最適です。
220 kg/m3 (業界標準の主力):冶金炉および石油化学炉全体で最も広く指定されている密度。堅牢な構造弾力性、優れた熱衝撃耐性を備え、最大 15 m/s の排ガス速度に対応します。
240 kg/m3 (高速および重い屋根):最大密度は、高乱流ガス流 (15 ~ 25 m/s) を伴う吊り下げ炉の屋根、バーナー周囲、およびダクト向けに設計されています。連続的なクレーンおよび充電作業中のファイバの引き抜きや機械振動に耐えます。
300 mm の高密度耐火レンガ壁を 250 mm の耐火レンガ壁に置き換える炉内張り用セラミックファイバーブランケットモジュール システムは通常、外側の冷間面鋼の温度を 40 度から 80 度下げ、15% ~ 25% のエネルギーを節約します。
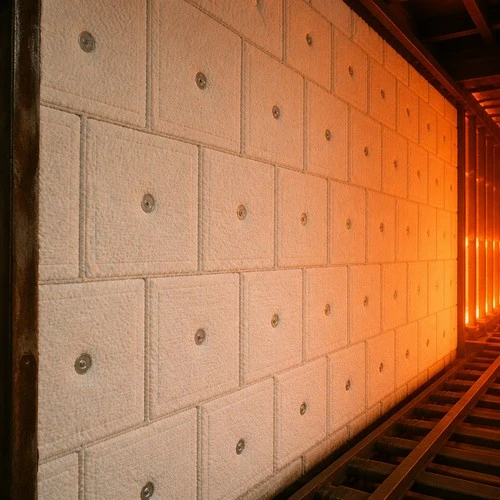
アンカー冶金と設置レイアウト
モジュール式耐火物ライニングの寿命は、アンカー合金をその埋設深さで計算された界面温度に適合させるかどうかに依存します。
アンカー材料の選択:
SUS304ステンレス鋼:バッキングインターフェースの温度に適しています<= 850°C.
SUS310S (AISI 310) ステンレス鋼: The standard choice for high-temperature service, maintaining creep strength up to 1100℃.
インコネル 601 合金:厳しい動作条件、高硫黄燃料、または界面温度が 1100 度を超える炉のホットフェイス向けに仕様化されています。
ライニングのオリエンテーション: 寄木細工 vs. ソルジャーコース:
寄木細工 (市松模様):モジュールは、隣接するブロック間で折り方向が 90 度交互になるように配置されます。この構成は、水平方向と垂直方向の両方で熱膨張と熱収縮の応力を均等化するため、大型の垂直炉壁に推奨される標準となっています。
兵士コース (継続的調整):モジュールは、一方向に連続的に走る折り目で設置されます。円形ダクトへの取り付けはより迅速ですが、接合部の収縮をシールするために列間を補償するブランケット ストリップ (通常は 25 mm の厚さを 12 mm に圧縮) が列の間に必要です。
モジュールの背後にあるバックアップ断熱材として、エンジニアリング設計では高密度で剛性の高いものを組み込むことがよくあります。セラミックファイバーボードまたはケイ酸カルシウム層を使用して、スチールシェルのアンカーポイントを介したホットスポットの伝播を防ぎます。
工場直接注文、カスタム製造およびリードタイム
ISO 9001 認定製造工場から直接調達することで、正確な寸法公差と構造的完全性が保証されます。
品質管理基準:すべての生産バッチは、自動化された針密度検証、繊維直径測定 (高引張強度の場合は平均 2.5 ~ 3.5 ミクロン)、およびショット内容テスト (< 12% non-fibrous particles).
カスタム製作:標準の 300x300 mm および 600x300 mm ブロックに加えて、特定のプラント炉の設計図に合わせた L 字型コーナー ブロック、バーナー クォール ブロック、および湾曲したアーチ構成を特注で製造します。
最小注文数量 (MOQ):標準サイズ: 50 モジュール (約 4.5 立方メートル)。カスタムアンカーデザインまたはジルコニアグレード: 100 モジュール。
梱包と配送:各モジュールは保護プラスチックシュリンクラップで包まれ、頑丈な輸出用段ボール箱に梱包され (1 カートンあたり 1 ~ 2 モジュール)、燻蒸処理された木製輸出パレット (ISPM 15 準拠) にしっかりと固定されます。
生産リードタイム:標準寸法の場合は 7 ~ 10 営業日以内に発送されます。カスタムの事前設計されたアンカープロジェクトは、FOB 青島で 15 ~ 20 日以内に発送されます。
炉の図面を提出したり、熱伝達ライニングの厚さを計算したり、工場で直接見積もりを受け取ったりするには、当社の技術チームにご連絡ください。inquiry@topower.tech


